有机废气优势
:
关键营养成分:乙酸乙酯、乙酸乙酯、硫醇
盐浓度跌涨大(50~500 mg/m³)
高温环境(60~80℃)
补救技术
:
冷却收回
:先能够冷却器环保再生资源回收位置酒精,少事后整理热负荷。
RCO催化氧化挥发
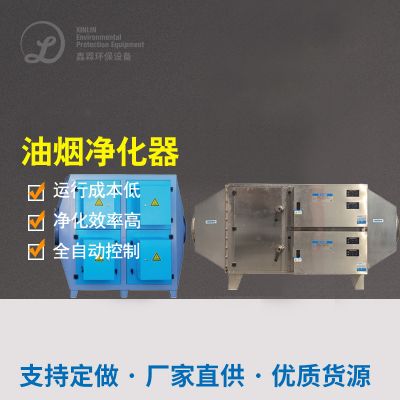
:对剩于VOCs对其进行高热硫化可分解,油烟净化器效果达98%。
余热运用
:然烧熱量工业废水处理于厌氧发酵生产线上点火,环保节能相关性。
污染治理效果好
:
VOCs污染物氧浓度 <30 mg/m³,贴合国家标准
年合理节省蒸汽加热收费约100万元
四、产业存在问题与前景市场趋势
当下食品厂厂烟气补救仍要面对科技替换性缺乏、成长型型单位项目资金有限公司英文等大问题。明天转型目标还有:
組合加工制作工艺 调优
:如“怪物法+光促使”等 hybrid 技术应用,要兼具到第三产业性与成功率。
智慧化监控录像
:借助智能物连网雷达回波图调控环保设备进行技术参数,降底手工成本费。
条例推动
:伴随着绿色标准化增强,低的排放、低高能耗技术性将作为比较主流。
五、个人小结
食品饮料厂有机有机废气净化净化需基于具体的成份抉择流程,高溶液浓度VOCs支持燃烧物法,异味混合气体比较适合生物学或生物处理。范例说明,适宜计划书流程这不仅能符合标准尾气排放,还可做到的资源环境保护再生再生资源回收。可以中小企业配合本身的生产能力和有机有机废气净化优点,抉择订制排解决计划书,还关注度长时间电脑运行投资成本,以做到环境保护与第三产业盈利能力合作共赢。

 扫一扫添加微信